随着定制和安全关键型轴承产量的增加,鲍曼国际公司在质量控制流程方面面临的压力日益增大。由于可靠性问题、测量流程缓慢以及耗时的报告程序,其现有的坐标测量机(CMM)逐渐成为生产瓶颈。
该公司需要一种更高效的检测解决方案,既能应对不断增加的工作量,又能保持供应给汽车、航空航天、国防、船舶和铁路等行业的轴承所要求的高精度水平。
对特种轴承的检验要求日益严格
鲍曼公司生产种类繁多的滑动轴承和烧结件,同时还根据客户要求定制生产各类产品。
虽然标准轴承产品通常只需进行首件检验,但定制轴承则需要更全面的验证。通常,每批次会抽取5件产品进行检验,以确认其一致性。能力研究可能需要测量25至50个部件,而有些客户则要求对批次中的每件产品进行全数检验。
随着特种轴承产量的持续增长,检测效率变得越来越重要。
改进质量控制流程
在评估了多种备选方案后,鲍曼选定了一台配备以下组件的Altera 10.7.5 CMM:
- SP25M 扫描探头
- 多支触发式测头
- PH10M Plus 电动分度头
- CAMIO 2024 R1 计量软件
- 三轴扫描模块
- NMC300 控制器
安装前,对质量控制室进行了升级改造,优化了环境控制系统,以保持20 ± 1°C的稳定温度,从而有助于确保测量精度的一致性。
在开始检测工作之前,每天都会对三坐标测量机(CMM)进行验证,并使用经UKAS校准的环规进行检查。
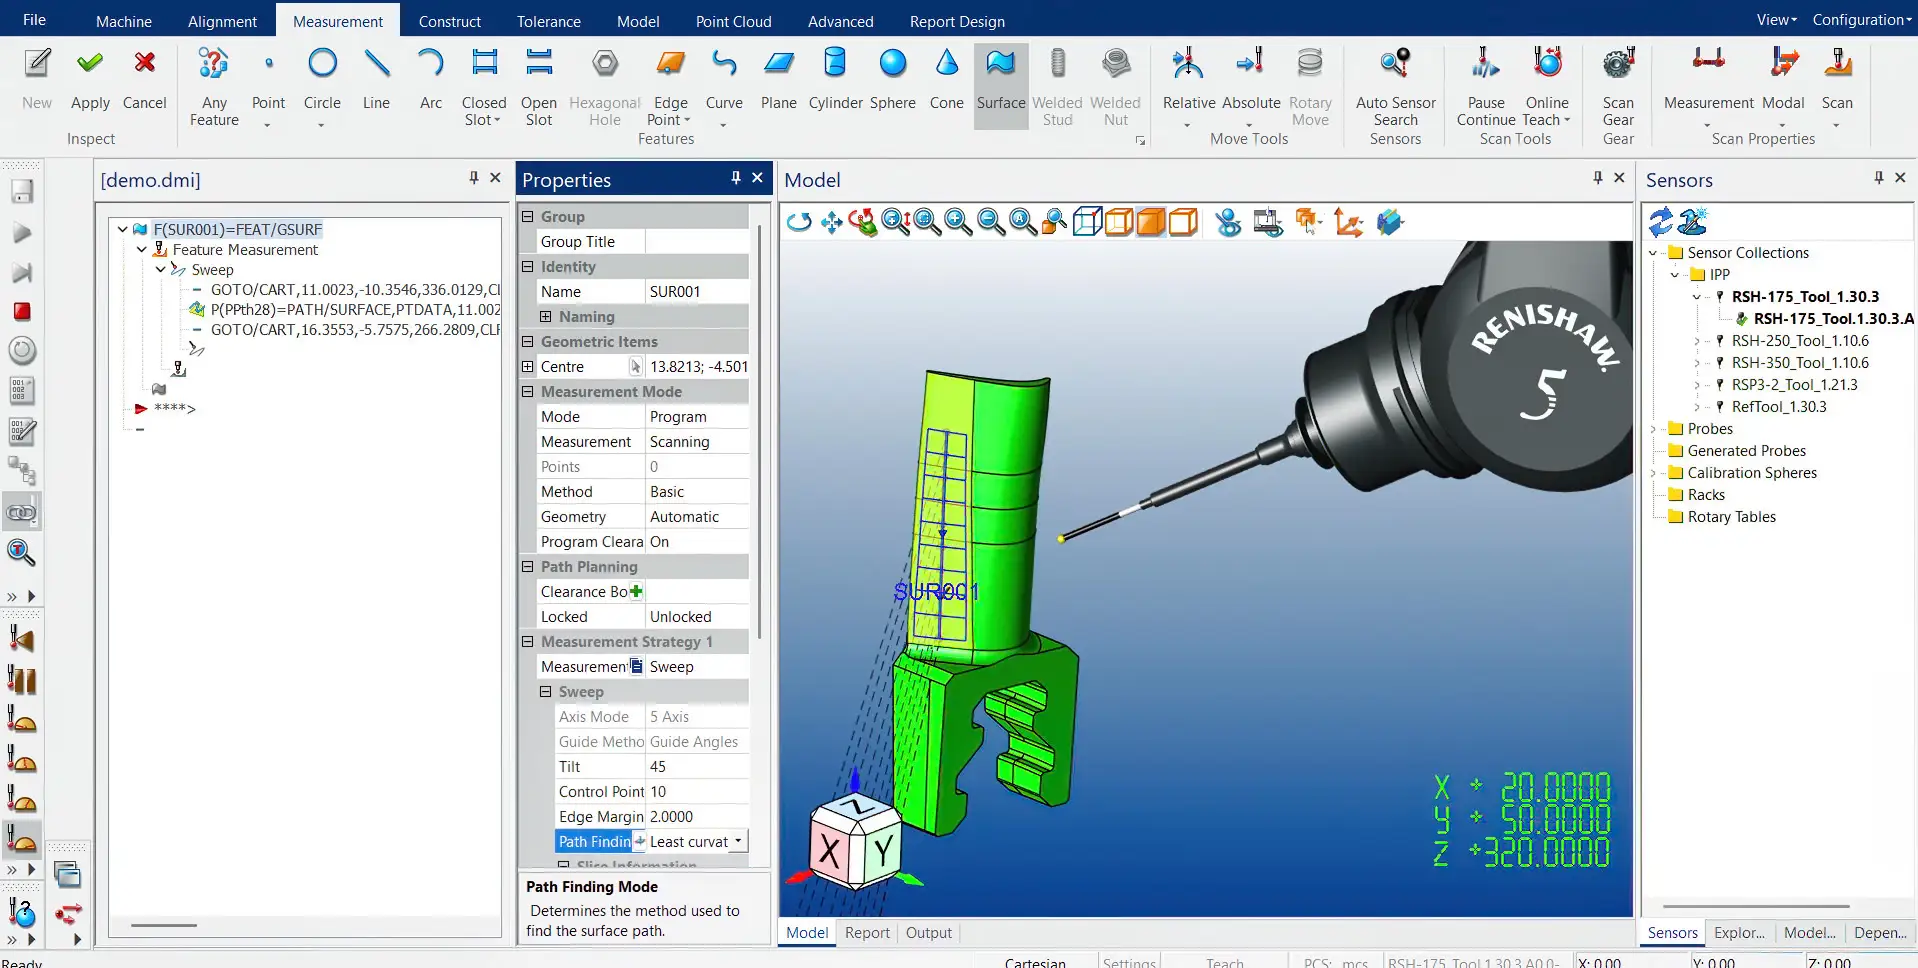
扫描技术可提供更多的测量数据
最重要的改进之一来自触觉扫描功能的引入。
以前,测量一个典型的直径为20毫米的轴承内孔时,通常在内径的顶部和底部设置12个离散的接触点。如今,借助扫描技术,可以在更短的时间内采集到100多个测量点。
这为以下方面提供了更为详细的评估:
这些额外数据有助于更好地了解元器件的质量,同时缩短了检测周期。
多种探头提高了检测灵活性
六端口探针架和电动分度头可实现单个检测程序中自动使用多种探针配置。
在测量以下情况时,该功能尤为有用:
- 高型轴承总成
- 复杂的内部特征
- 垫圈和非标准部件
- 3D打印轴承保持架
- 聚酰胺11密封件和轴承部件
通过支持自动更换探头,该系统缩短了调试时间,并提高了检测效率。
更快的编程和测量周期
CAMIO 软件与扫描功能的结合,提高了整个检测流程的生产效率。
主要改进包括:
| 活动 |
上一步流程 |
当前流程 |
| 程序编写 |
更耗时的手动编程 |
15-20分钟 |
| 测量周期 |
更长的检查时间 |
大约5-6分钟 |
| 客户报告 |
手动转录和电子表格录入 |
通常在30分钟左右完成 |
编程时间缩短了约50%,而生成报告的速度现在提高了2到4倍。
以前的工作流程需要将检测结果打印出来,然后手动录入电子表格。如今,通过自动化报告生成,不仅能加快处理速度,还能减少录入错误的可能性。
为未来的检查要求做准备
多传感器架构也为未来的扩展奠定了基础。
由于该系统已配备电动分度头和CAMIO软件,因此可根据需要集成激光扫描技术等额外传感器。
该功能可用于检测由该公司内部HP 3D打印系统制造的、日益复杂的增材制造部件。
支持轴承制造业的优质增长
新的检测平台帮助鲍曼在保持安全关键型应用所需精度的同时,提高了吞吐量。
取得的成果包括:
- 通过扫描提高测量点密度
- 更快的检测周期
- 减少了编程工作量
- 报告生成速度显著提升
- 提高了工艺的一致性
- 针对复杂部件提供更大的灵活性
- 为未来非接触式测量需求做好准备
对于一家管理着数千条产品线且定制轴承产量不断增长的企业而言,这些改进不仅增强了质量控制能力,同时也支持了业务的持续增长。