Wraz ze wzrostem produkcji łożysk wykonywanych na zamówienie oraz łożysk o kluczowym znaczeniu dla bezpieczeństwa firma Bowman International stanęła w obliczu rosnącej presji na procesy kontroli jakości. Dotychczasowa maszyna do pomiarów współrzędnych (CMM) stawała się wąskim gardłem ze względu na problemy z niezawodnością, wolniejsze procedury pomiarowe oraz czasochłonne procedury sporządzania raportów.
Firma potrzebowała bardziej wydajnego rozwiązania kontrolnego, które byłoby w stanie sprostać rosnącemu obciążeniu pracą, a jednocześnie zapewnić wysoki poziom dokładności wymagany w przypadku łożysk dostarczanych do takich branż, jak motoryzacyjna, lotnicza, obronna, morska i kolejowa.
Zaostrzające się wymagania dotyczące kontroli łożysk specjalnych
Firma Bowman produkuje szeroką gamę łożysk ślizgowych i elementów spiekanych, a także produkty wykonywane na zamówienie zgodnie z wymaganiami klientów.
Podczas gdy standardowe produkty łożyskowe zazwyczaj wymagają jedynie kontroli pierwszego egzemplarza, łożyska produkowane na zamówienie wymagają bardziej szczegółowej weryfikacji. Zazwyczaj sprawdza się pięć sztuk z każdej partii w celu potwierdzenia spójności jakości. Badania zdolności produkcyjnej mogą wymagać pomiaru od 25 do 50 elementów, natomiast niektórzy klienci wymagają pełnej kontroli każdej sztuki w partii.
Wraz z rosnącą produkcją łożysk specjalnych coraz większego znaczenia nabierała efektywność kontroli jakości.
Udoskonalenie procesu kontroli jakości
Po przeanalizowaniu kilku wariantów firma Bowman wybrała urządzenie CMM Altera 10.7.5 wyposażone w:
- Sonda skanująca SP25M
- Sondy z wielopunktowym wyzwalaniem dotykowym
- Zmotoryzowana głowica indeksująca PH10M Plus
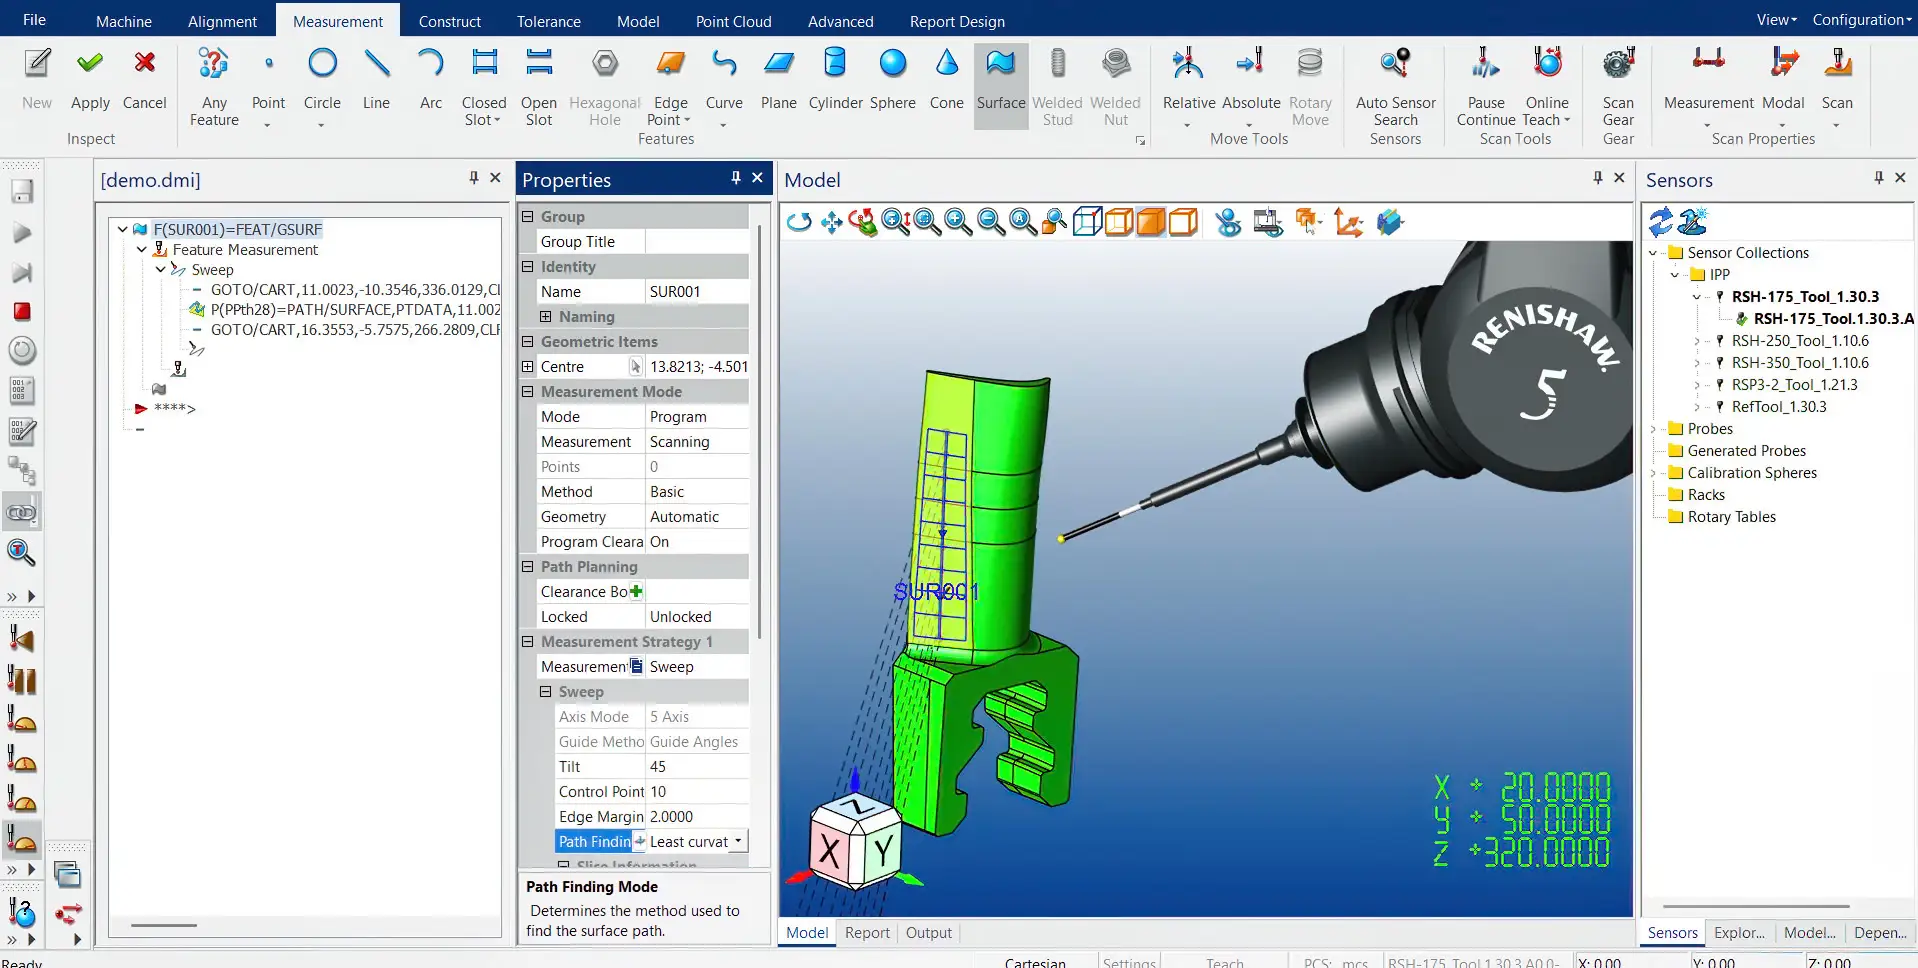
- Oprogramowanie metrologiczne CAMIO 2024 R1
- 3-osiowy moduł skanujący
- Sterownik NMC300
Przed montażem pomieszczenie kontroli jakości zostało zmodernizowane poprzez wprowadzenie ulepszonego systemu regulacji warunków środowiskowych w celu utrzymania stałej temperatury na poziomie 20 ± 1°C, co pomaga zapewnić stałą dokładność pomiarów.
Maszyna CMM jest codziennie weryfikowana i sprawdzana przy użyciu pierścienia pomiarowego skalibrowanego przez UKAS przed rozpoczęciem czynności kontrolnych.
Technologia skanowania zapewnia większą ilość danych pomiarowych
Jednym z najważniejszych ulepszeń było wprowadzenie skanowania dotykowego.
Wcześniej typowy otwór łożyska o średnicy 20 mm mierzono przy użyciu 12 oddzielnych punktów pomiarowych w górnej i dolnej części średnicy wewnętrznej. Dzięki skanowaniu można obecnie zebrać ponad 100 punktów pomiarowych w krótszym czasie.
Dzięki temu uzyskuje się znacznie bardziej szczegółową ocenę:
- Geometria otworu
- Dokładność formularza
- Okrągłość
- Spójność produkcji
Dodatkowe dane pozwalają lepiej zrozumieć jakość podzespołów, skracając jednocześnie czas trwania cyklu kontroli.
Wiele sond zwiększa elastyczność kontroli
Sześcioportowy stojak na sondy oraz zmotoryzowana głowica indeksująca umożliwiają automatyczne stosowanie różnych konfiguracji sond w ramach jednej procedury kontroli.
Ta funkcja jest szczególnie przydatna podczas pomiaru:
- Zespoły wysokich łożysk
- Złożone cechy wewnętrzne
- Podkładki i elementy niestandardowe
- Koszyki łożyskowe wydrukowane w technologii 3D
- Uszczelnienia i elementy łożyskowe z poliamidu 11
Dzięki możliwości automatycznej wymiany sond system skraca czas przygotowania i zwiększa wydajność kontroli.
Szybsze cykle programowania i pomiarów
Połączenie oprogramowania CAMIO z funkcją skanowania pozwoliło zwiększyć wydajność w całym procesie kontroli.
Do najważniejszych ulepszeń należą:
| Działalność |
Poprzedni etap |
Obecny proces |
| Tworzenie programu |
Dłuższe programowanie ręczne |
15–20 minut |
| Cykl pomiarowy |
Dłuższy czas kontroli |
Około 5–6 minut |
| Raporty dotyczące klientów |
Ręczne przepisywanie i wprowadzanie danych do arkusza kalkulacyjnego |
Zazwyczaj zajmuje to około 30 minut |
Czas programowania został skrócony o około 50%, a generowanie raportów przebiega obecnie od dwóch do czterech razy szybciej.
W ramach poprzedniego procesu wyniki kontroli trzeba było drukować i ręcznie przenosić do arkuszy kalkulacyjnych. Zautomatyzowane raportowanie zapewnia teraz szybszą realizację zadań i zmniejsza ryzyko wystąpienia błędów przy przepisywaniu.
Przygotowanie do przyszłych wymogów kontrolnych
Architektura wieloczujnikowa stanowi również podstawę dla przyszłej rozbudowy.
Ponieważ system jest już wyposażony w zmotoryzowaną głowicę indeksującą oraz oprogramowanie CAMIO, w razie potrzeby można do niego zintegrować dodatkowe czujniki, takie jak technologia skanowania laserowego.
Ta funkcja mogłaby ułatwić kontrolę coraz bardziej złożonych elementów wytwarzanych metodą addytywną przy użyciu własnych systemów druku 3D HP firmy.
Wspieranie wysokiej jakości rozwoju w branży produkcji łożysk
Nowa platforma kontrolna pomogła firmie Bowman zwiększyć wydajność przy jednoczesnym zachowaniu dokładności wymaganej w zastosowaniach o krytycznym znaczeniu dla bezpieczeństwa.
Osiągnięte korzyści obejmują:
- Większa gęstość punktów pomiarowych dzięki skanowaniu
- Szybsze cykle kontroli
- Mniejszy nakład pracy związany z programowaniem
- Znacznie szybsze generowanie raportów
- Zwiększona spójność procesu
- Większa elastyczność w przypadku złożonych elementów
- Gotowość do spełnienia przyszłych wymagań dotyczących pomiarów bezkontaktowych
W przypadku przedsiębiorstwa zarządzającego tysiącami linii produktowych i rosnącą skalą produkcji łożysk na zamówienie, wprowadzone usprawnienia wzmocniły możliwości w zakresie kontroli jakości, jednocześnie wspierając dalszy rozwój działalności.