La mesure de pièces moulées de grande taille, d’arbres, de logements de roulements et de carters usinés selon des tolérances serrées peut s’avérer difficile à réaliser uniquement à l’aide d’équipements d’inspection portables. Pour CMS Cepcor, les exigences croissantes en matière de précision, de répétabilité et de productivité ont mis en évidence la nécessité de disposer d’une machine à mesurer tridimensionnelle (MMT) dédiée, capable de vérifier les cotes critiques avec une plus grande fiabilité.
La mise en place d'un système de mesure coordonné (CMM) Altera M a permis d'améliorer les capacités d'inspection des pièces de grande taille tout en réduisant le recours aux méthodes de mesure manuelles.
Les défis liés à la mesure de composants de grande taille
CMS Cepcor fabrique et remet à neuf des composants destinés aux concasseurs utilisés dans les secteurs minier et des granulats. De nombreuses pièces présentent des tolérances très strictes qui repoussent les limites des équipements d'inspection portables.
En voici quelques exemples :
- Logements de roulements avec des tolérances comprises entre 30 et 50 microns
- Arbres d'un diamètre maximal de 500 mm nécessitant une précision comprise entre 20 et 30 microns
- Caractéristiques des boîtiers présentant des tolérances encore plus strictes
- Cones excentriques avec des tolérances d'étirage pouvant descendre jusqu'à 15 secondes d'arc
Les bras de mesure portables ont été utilisés avec succès pour de nombreuses tâches d'inspection, mais certaines mesures critiques nécessitaient encore des instruments de mesure manuels, tels que des micromètres. Cela allongeait la durée du processus d'inspection et augmentait le risque de variations d'une personne à l'autre.
Amélioration des capacités d'inspection des pièces de grande taille
Pour relever ces défis, CMS Cepcor a installé une machine à mesurer tridimensionnelle (MMT) Altera M dotée d'un volume de mesure de 3 000 x 1 500 x 1 000 mm.
Le système offre la précision nécessaire pour inspecter des composants de grande taille de manière cohérente et reproductible, tout en prenant en charge les routines de mesure automatisées.
Selon CMS Cepcor, le CMM offre des performances de mesure nettement plus précises que celles des bras de mesure portables, ce qui renforce la confiance dans les résultats d'inspection tant pour l'entreprise que pour ses clients.
Éliminer les goulots d'étranglement liés aux contrôles
Avant l'installation de la machine à mesurer tridimensionnelle (MMT), les bras de mesure portables étaient fréquemment utilisés tant pour les activités d'inspection que pour répondre aux demandes urgentes de mesure en atelier.
Cela a entraîné des interruptions et réduit l'efficacité globale.
La machine à mesurer tridimensionnelle (MMT) se chargeant désormais des tâches d'inspection finale, les bras portables peuvent désormais se consacrer exclusivement à :
- Mesure en cours de fabrication
- Vérification des machines-outils
- Activités générales d'inspection
Cette répartition des responsabilités a permis de rationaliser les processus de travail et de réduire les pertes de temps.
La numérisation améliore l'analyse des composantes rotationnelles
De nombreux composants contrôlés par CMS Cepcor sont des pièces rotatives obtenues par tournage, fraisage et perçage.
Pour prendre en charge ces applications, l'Altera M était fourni avec :
- Tête d'indexation motorisée Renishaw PH10MQ PLUS
- Sonde à balayage analogique SP25M
La sonde de balayage enregistre jusqu'à 1 000 points par seconde, ce qui permet une évaluation rapide :
- Rondeur
- Cylindricité
- Diamètre
- Écarts par rapport au modèle
Par rapport à la mesure traditionnelle par déclenchement tactile, le balayage continu permet de collecter nettement plus de données, ce qui se traduit par des rapports d'inspection plus fiables tout en réduisant la durée de la mesure.
La compensation thermique garantit la précision des mesures
Les pièces moulées de grande taille et les composants usinés peuvent poser des difficultés en raison des variations de température.
Afin de garantir la précision, la machine à mesurer tridimensionnelle (MMT) intègre une technologie de compensation thermique, comprenant notamment :
- Capteurs de température sur chaque axe de la machine
- Une sonde de température dédiée à cette pièce
Cela permet de mener à bien l'inspection sans devoir attendre longtemps que les pièces de grande taille atteignent la même température que l'environnement de mesure.
Logiciel commun à plusieurs plateformes d'inspection
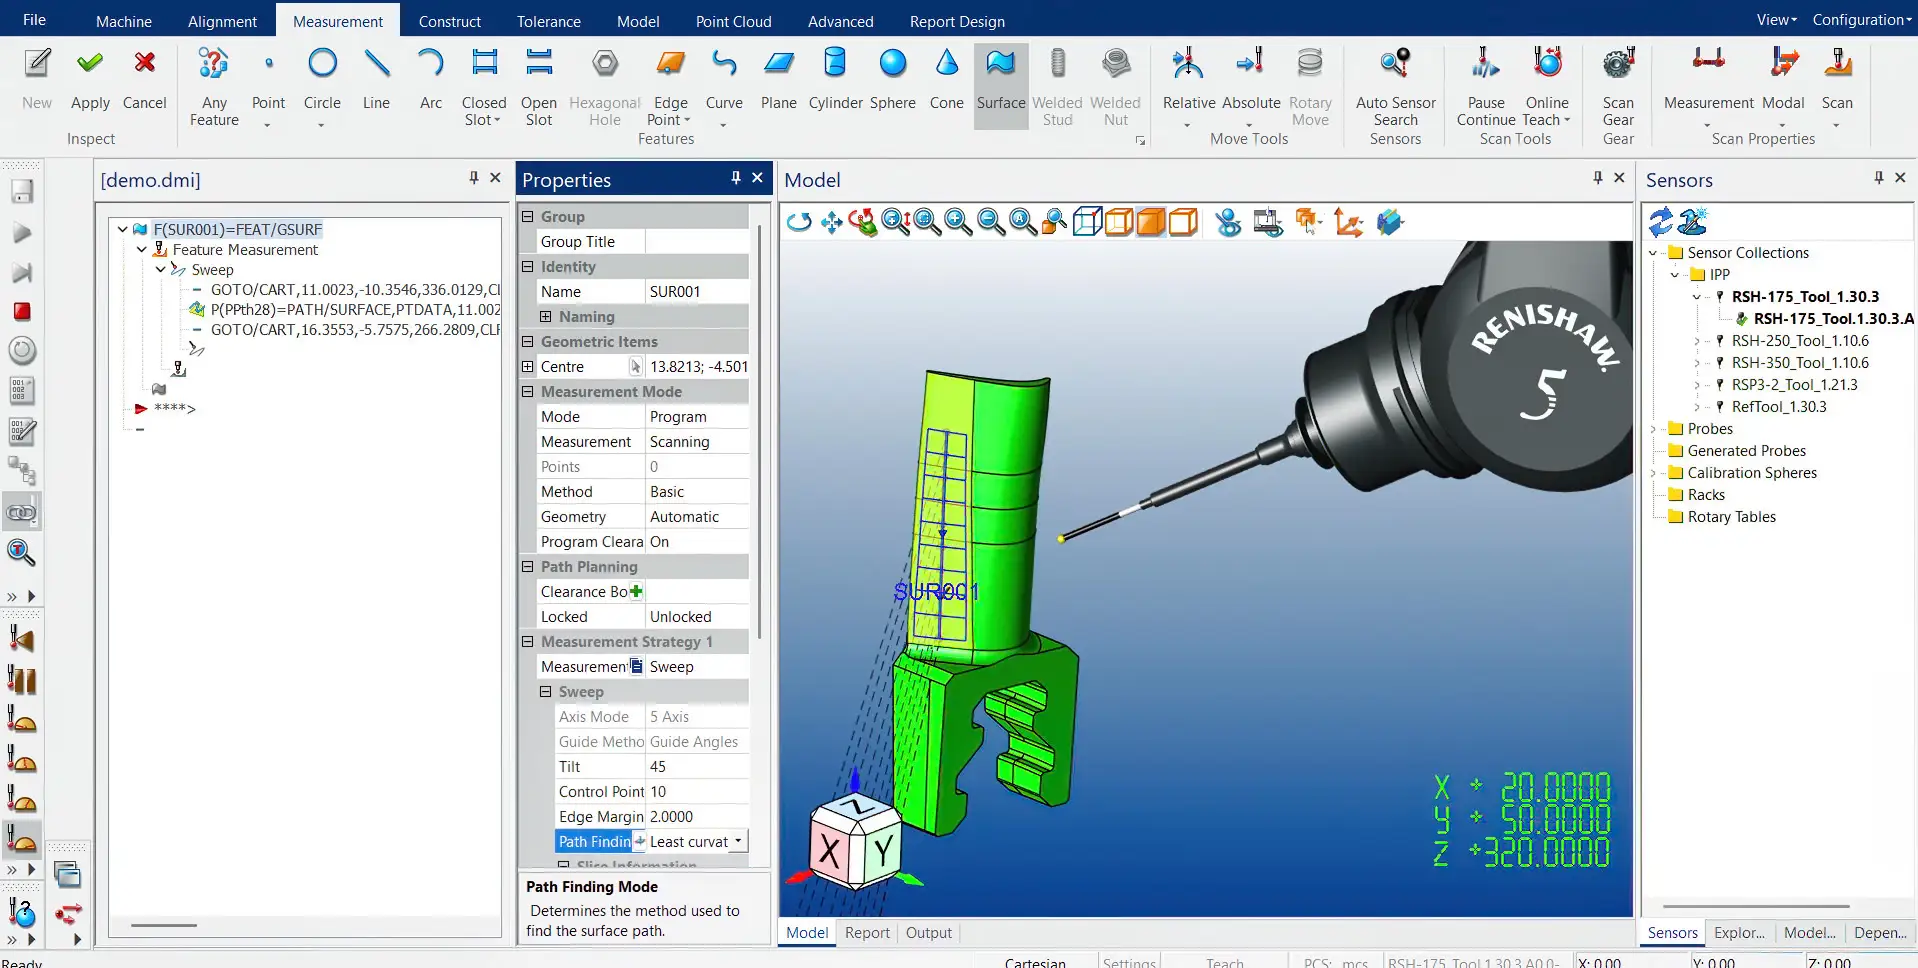
L'installation comprenait également le logiciel PolyWorks Inspector.
L'utilisation d'une même plateforme logicielle pour les machines à mesurer tridimensionnelles (MMT), les bras de mesure portables et les équipements de numérisation optique offre plusieurs avantages :
- Formation plus rapide des opérateurs
- Programmation simplifiée
- Cohérence dans la communication d'informations
- Comparaison plus aisée des résultats de mesure
- Une plus grande souplesse dans l'ensemble des activités d'inspection
L'environnement logiciel commun permet également de combiner les données de mesure en cours de fabrication avec les résultats du contrôle final.
Une productivité accrue et une plus grande confiance dans les résultats de mesure
Le passage des méthodes d'inspection manuelles et portables à une machine à mesurer tridimensionnelle (MMT) dédiée a permis d'améliorer à la fois l'efficacité et les capacités de mesure.
Parmi les principaux avantages, on peut citer :
- Une précision et une répétabilité accrues
- Amélioration du contrôle des composants à tolérances serrées
- Routines de mesure automatisées
- Réduction des interruptions dans les processus d'inspection
- Analyse plus rapide des caractéristiques de rotation grâce au balayage
- Un reporting cohérent sur plusieurs plateformes de métrologie
Pour CMS Cepcor, cela se traduit par une approche plus efficace et plus fiable de l'inspection des pièces de grande taille, ce qui permet de garantir que les composants critiques des concasseurs sont conformes aux spécifications tout en renforçant la confiance dans la qualité des pièces finies.