La medición de piezas fundidas de gran tamaño, ejes, asientos de cojinetes y carcasas mecanizadas con tolerancias estrictas puede resultar complicada si solo se utilizan equipos de inspección portátiles. Para CMS Cepcor, las crecientes exigencias en materia de precisión, repetibilidad y productividad pusieron de manifiesto la necesidad de contar con una máquina de medición por coordenadas (CMM) específica, capaz de verificar las dimensiones críticas con mayor fiabilidad.
La implantación de un sistema de medición coordinada (CMM) de la serie M de Altera ha mejorado la capacidad de inspección de piezas de gran tamaño, al tiempo que ha reducido la dependencia de los métodos de medición manuales.
Dificultades a la hora de medir componentes de gran tamaño
CMS Cepcor fabrica y reacondiciona componentes para trituradoras utilizadas en los sectores minero y de los áridos. Muchas de estas piezas presentan tolerancias muy exigentes que ponen a prueba las capacidades de los equipos de inspección portátiles.
Algunos ejemplos son:
- Asientos de rodamientos con tolerancias de entre 30 y 50 micras
- Ejes de hasta 500 mm de diámetro que requieran una precisión de entre 20 y 30 micras
- Características de la carcasa con tolerancias aún más estrictas
- Conicidades excéntricas con tolerancias de trefilado de tan solo 15 segundos de arco
Los brazos de medición portátiles se utilizaron con éxito en numerosas tareas de inspección, pero algunas mediciones críticas seguían requiriendo instrumentos de medición manuales, como los micrómetros. Esto alargaba la duración del proceso de inspección y aumentaba la posibilidad de que se produjeran variaciones entre los distintos operarios.
Mejora de la capacidad de inspección de piezas de gran tamaño
Para hacer frente a estos retos, CMS Cepcor instaló una máquina de medición por coordenadas (CMM) Altera M con un volumen de medición de 3.000 x 1.500 x 1.000 mm.
El sistema ofrece la precisión necesaria para inspeccionar componentes de gran tamaño de forma coherente y repetible, al tiempo que permite realizar rutinas de medición automatizadas.
Según CMS Cepcor, el CMM ofrece un rendimiento de medición considerablemente más preciso que los brazos de medición portátiles, lo que proporciona una mayor confianza en los resultados de las inspecciones tanto para la empresa como para sus clientes.
Eliminación de los cuellos de botella en las inspecciones
Antes de la instalación de la máquina de medición por coordenadas (CMM), los brazos de medición portátiles se utilizaban con frecuencia tanto para las actividades de inspección como para atender las solicitudes urgentes de medición en el taller.
Esto provocó interrupciones y redujo la eficiencia general.
Ahora que la máquina de medición por coordenadas (CMM) se encarga de las tareas de inspección final, los brazos portátiles pueden dedicarse exclusivamente a:
- Medición durante el proceso
- Verificación de máquinas-herramienta
- Actividades generales de inspección
Esta separación de responsabilidades ha optimizado los flujos de trabajo y ha reducido la pérdida de tiempo.
El escaneo mejora el análisis de los componentes rotacionales
Muchos de los componentes que inspecciona CMS Cepcor son piezas rotativas fabricadas mediante operaciones de torneado, fresado y taladrado.
Para dar soporte a estas aplicaciones, el Altera M se suministró con:
- Cabezal de indexación motorizado PH10MQ PLUS de Renishaw
- Sonda de barrido analógica SP25M
La sonda de barrido captura hasta 1.000 puntos por segundo, lo que permite una evaluación rápida de:
- Redondez
- Cilindricidad
- Diámetro
- Desviaciones de la forma
En comparación con la medición tradicional por contacto, el escaneo continuo recopila una cantidad significativamente mayor de datos, lo que permite elaborar informes de inspección más fiables y, al mismo tiempo, reducir el tiempo de medición.
La compensación térmica garantiza la precisión de las mediciones
Las piezas fundidas de gran tamaño y los componentes mecanizados pueden plantear dificultades debido a las variaciones de temperatura.
Para garantizar la precisión, la máquina de medición por coordenadas (CMM) incorpora tecnología de compensación térmica, que incluye:
- Sensores de temperatura en cada eje de la máquina
- Una sonda de temperatura específica para la pieza
Esto permite realizar la inspección sin tener que esperar largos periodos de tiempo a que las piezas de gran tamaño alcancen la misma temperatura que el entorno de medición.
Software común para varias plataformas de inspección
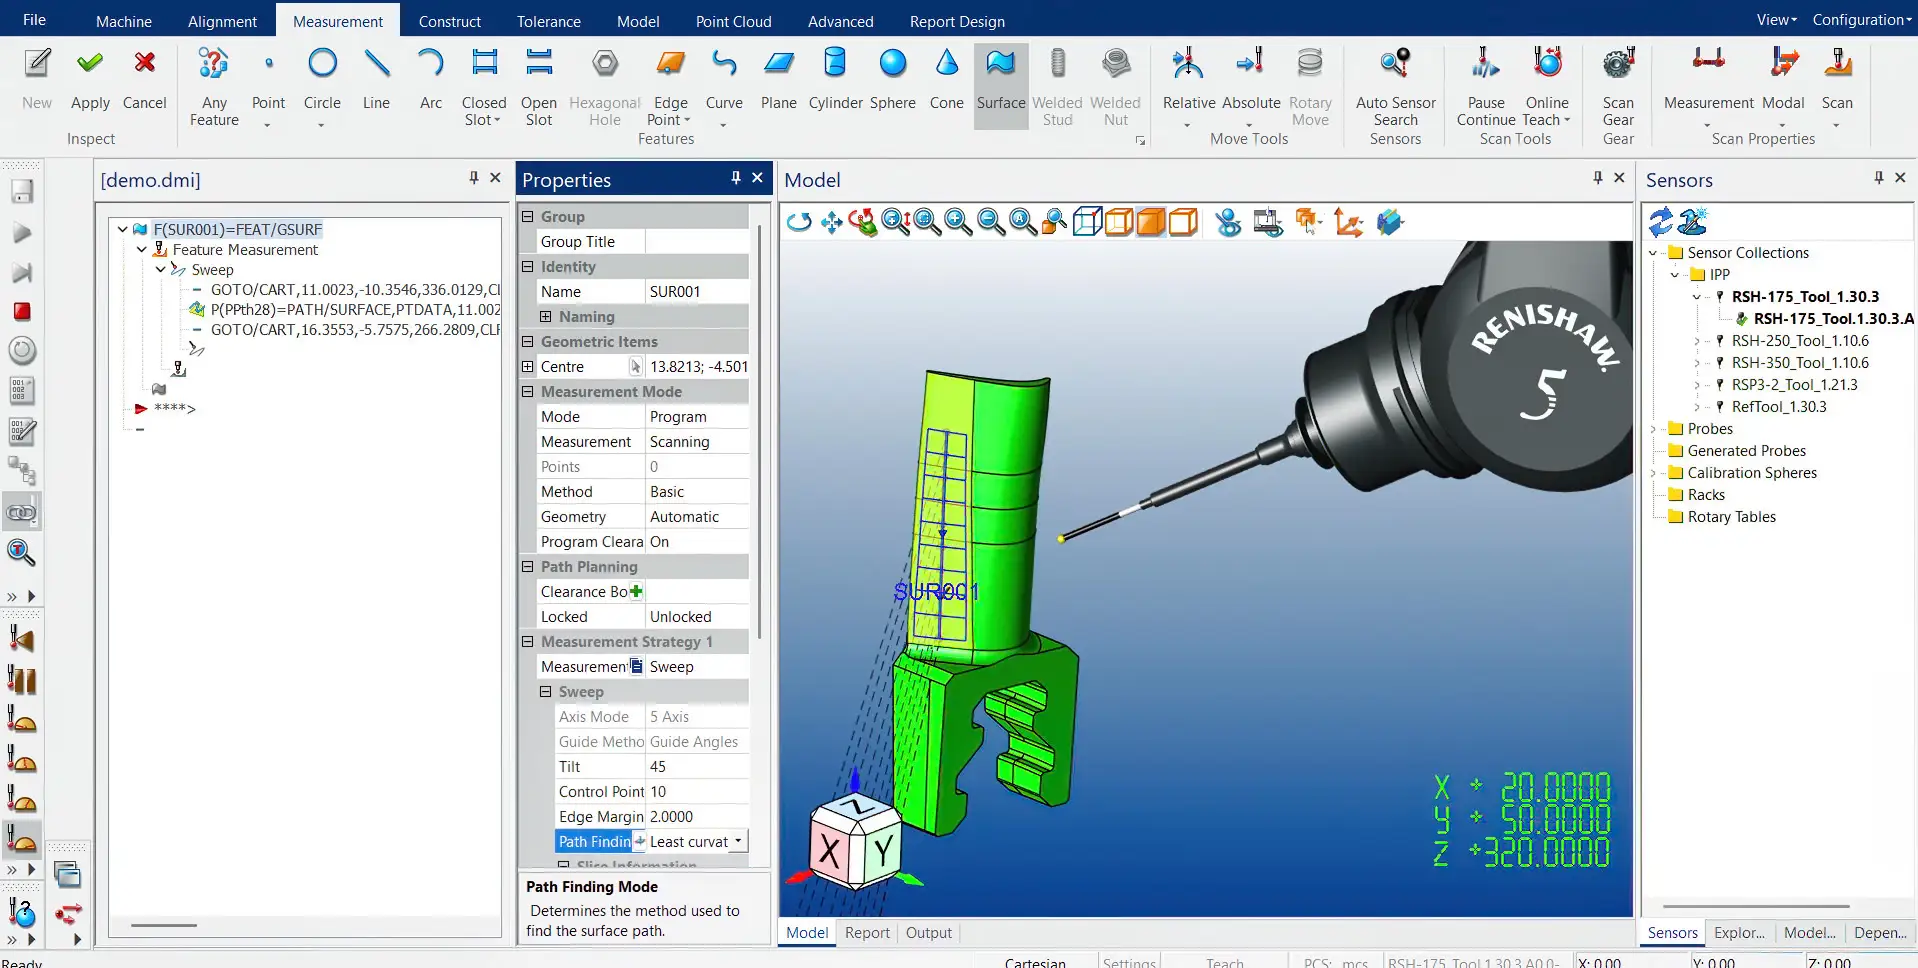
La instalación también incluía el software PolyWorks Inspector.
El uso de la misma plataforma de software tanto en la máquina de medición por coordenadas (CMM) como en los brazos de medición portátiles y los equipos de escaneo óptico ofrece varias ventajas:
- Formación más rápida de los operadores
- Programación simplificada
- Informes coherentes
- Comparación más sencilla de los resultados de las mediciones
- Mayor flexibilidad en las actividades de inspección
El entorno de software común también permite combinar los datos de medición durante el proceso con los resultados de la inspección final.
Mayor productividad y confianza en los resultados de las mediciones
El paso de los métodos de inspección manuales y portátiles a una máquina de medición por coordenadas (CMM) específica ha supuesto mejoras tanto en la eficiencia como en la capacidad de medición.
Entre las principales ventajas se incluyen:
- Mayor precisión y repetibilidad
- Mejora de la inspección de componentes con tolerancias estrictas
- Rutinas de medición automatizadas
- Menos interrupciones en los procesos de inspección
- Análisis más rápido de las características rotacionales mediante el escaneo
- Informes coherentes en múltiples plataformas de metrología
Para CMS Cepcor, el resultado es un método más eficiente y fiable para la inspección de piezas de gran tamaño, lo que contribuye a garantizar que los componentes críticos de las trituradoras cumplan con las especificaciones y refuerza la confianza en la calidad de las piezas acabadas.