Pomiar dużych odlewów, wałów, gniazd łożyskowych i obrobionych obudów z zachowaniem wąskich tolerancji może stanowić wyzwanie przy użyciu wyłącznie przenośnego sprzętu kontrolnego. W przypadku firmy CMS Cepcor rosnące wymagania dotyczące dokładności, powtarzalności i wydajności uwypukliły potrzebę posiadania dedykowanej maszyny współrzędnościowej (CMM), zdolnej do weryfikacji krytycznych wymiarów z większą pewnością.
Wprowadzenie urządzenia CMM firmy Altera M pozwoliło zwiększyć możliwości kontroli dużych elementów, jednocześnie zmniejszając zależność od ręcznych metod pomiarowych.
Wyzwania związane z pomiarem dużych elementów
Firma CMS Cepcor zajmuje się produkcją i regeneracją elementów do kruszarek stosowanych w przemyśle wydobywczym i kruszywniczym. Wiele części charakteryzuje się bardzo wąskimi tolerancjami, które przekraczają możliwości przenośnego sprzętu kontrolnego.
Przykłady to między innymi:
- Gniazda łożyskowe o tolerancjach od 30 do 50 mikronów
- Wały o średnicy do 500 mm, wymagające dokładności w zakresie od 20 do 30 mikronów
- Elementy obudowy o jeszcze węższych tolerancjach
- Stożki mimośrodowe o tolerancjach rysowania wynoszących zaledwie 15 sekund kątowych
Przenośne ramiona pomiarowe z powodzeniem wykorzystywano do wielu zadań kontrolnych, jednak niektóre kluczowe pomiary nadal wymagały użycia przyrządów ręcznych, takich jak mikrometry. Wydłużało to czas trwania procesu kontroli i zwiększało ryzyko wystąpienia rozbieżności między operatorami.
Zwiększenie możliwości kontroli dużych elementów
Aby sprostać tym wyzwaniom, firma CMS Cepcor zainstalowała maszynę CMM typu Altera M o objętości pomiarowej 3 000 × 1 500 × 1 000 mm.
System zapewnia dokładność niezbędną do spójnej i powtarzalnej kontroli dużych elementów, jednocześnie umożliwiając stosowanie zautomatyzowanych procedur pomiarowych.
Według firmy CMS Cepcor urządzenie CMM zapewnia znacznie większą precyzję pomiarów niż przenośne ramiona pomiarowe, co daje zarówno firmie, jak i jej klientom większą pewność co do wyników kontroli.
Eliminowanie wąskich gardeł w procesie kontroli
Przed zainstalowaniem maszyny CMM przenośne ramiona pomiarowe były często wykorzystywane zarówno do czynności kontrolnych, jak i do pilnych zleceń pomiarowych z hali produkcyjnej.
Powodowało to zakłócenia i obniżało ogólną wydajność.
Ponieważ maszyna CMM przejmuje zadania związane z kontrolą końcową, ramiona przenośne mogą teraz skupić się wyłącznie na:
- Pomiary w trakcie procesu
- Weryfikacja obrabiarek
- Ogólne działania kontrolne
Ten podział obowiązków usprawnił przebieg pracy i ograniczył straty czasu.
Skanowanie usprawnia analizę składowych obrotowych
Wiele elementów poddawanych kontroli przez firmę CMS Cepcor to części obrotowe wytwarzane w procesie toczenia, frezowania i wiercenia.
Aby zapewnić obsługę tych aplikacji, urządzenie Altera M zostało wyposażone w:
- Zmotoryzowana głowica indeksująca Renishaw PH10MQ PLUS
- Sonda skanująca analogowa SP25M
Sonda skanująca rejestruje do 1 000 punktów na sekundę, co pozwala na szybką ocenę:
- Okrągłość
- Cylindryczność
- Średnica
- Odchylenia w formularzu
W porównaniu z tradycyjnym pomiarem z wyzwalaniem dotykowym skanowanie ciągłe pozwala zebrać znacznie więcej danych, co zapewnia bardziej rzetelne raporty z kontroli przy jednoczesnym skróceniu czasu pomiaru.
Kompensacja termiczna zapewnia dokładność pomiarów
Duże odlewy i elementy obrabiane mogą stanowić wyzwanie ze względu na wahania temperatury.
Aby zapewnić dokładność, maszyna CMM wykorzystuje technologię kompensacji termicznej, w tym:
- Czujniki temperatury na każdej osi maszyny
- Specjalna sonda do pomiaru temperatury części
Dzięki temu można przeprowadzić kontrolę bez konieczności długiego oczekiwania, aż duże elementy osiągną temperaturę równą temperaturze otoczenia pomiarowego.
Wspólne oprogramowanie dla wielu platform kontrolnych
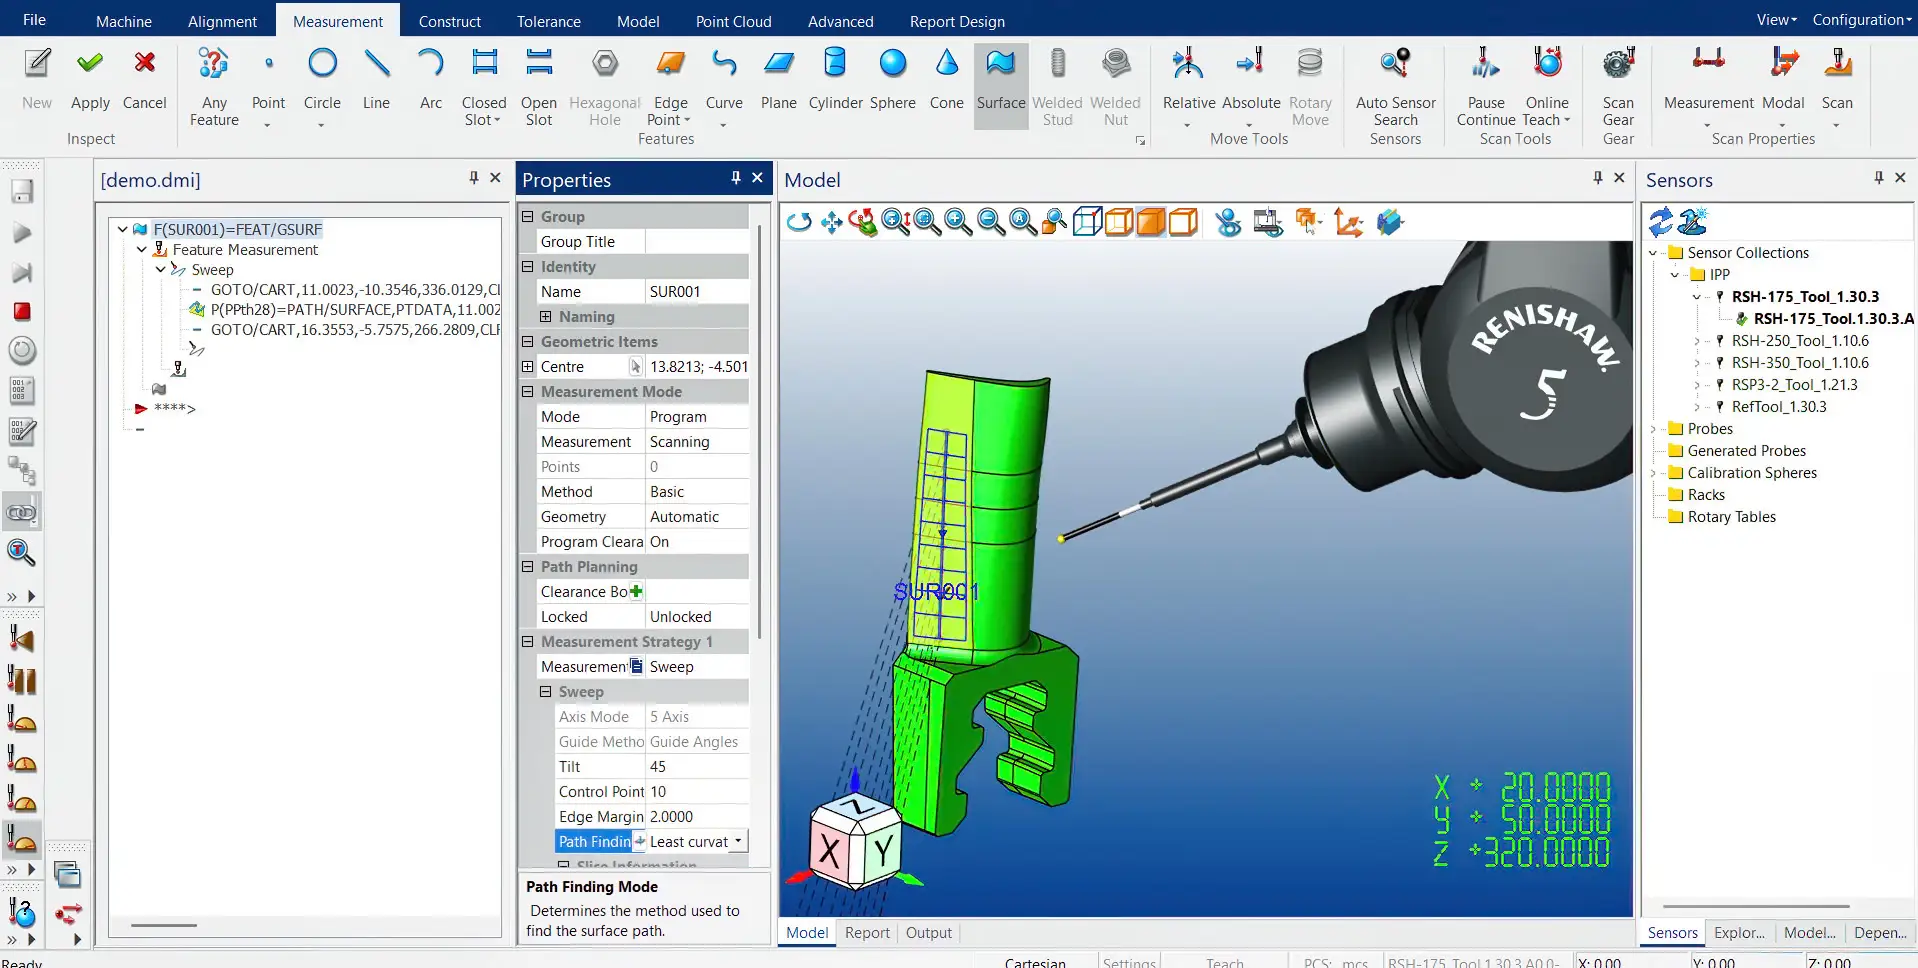
W ramach instalacji dostarczono również oprogramowanie PolyWorks Inspector.
Wykorzystanie tej samej platformy oprogramowania w maszynach CMM, przenośnych ramionach pomiarowych i optycznych urządzeniach skanujących zapewnia szereg korzyści:
- Szybsze szkolenie operatorów
- Uproszczone programowanie
- Spójna sprawozdawczość
- Łatwiejsze porównywanie wyników pomiarów
- Większa elastyczność w zakresie działań kontrolnych
To wspólne środowisko programowe umożliwia również łączenie danych pomiarowych zebranych w trakcie procesu z wynikami kontroli końcowej.
Wzrost wydajności i pewności wyników pomiarów
Przejście z ręcznych i przenośnych metod kontroli na specjalistyczną maszynę CMM przyniosło poprawę zarówno pod względem wydajności, jak i możliwości pomiarowych.
Do najważniejszych korzyści należą:
- Większa dokładność i powtarzalność
- Ulepszona kontrola elementów o wąskich tolerancjach
- Zautomatyzowane procedury pomiarowe
- Ograniczenie zakłóceń w przebiegu procesów kontrolnych
- Szybsza analiza cech obrotowych dzięki skanowaniu
- Spójna sprawozdawczość w ramach wielu platform metrologicznych
Dla firmy CMS Cepcor oznacza to bardziej wydajne i niezawodne podejście do kontroli dużych elementów, co pomaga zapewnić zgodność kluczowych części kruszarki z wymaganiami technicznymi, a jednocześnie zwiększa zaufanie do jakości gotowych elementów.