
Modulare Mess- und Haltevorrichtungen mit 3D-gedruckten Positionierern machen den Ablauf des KMG schneller und zuverlässiger.
Die Qualitätskontrolle ist ein expandierender Aspekt der Fertigung, der für viele OEMs und ihre Tier-Zulieferer einen eigenen Betriebsbereich darstellt und somit einen besonderen Kanal für Fachwissen und Innovation bildet. Die Entwicklungen, die in den Bereichen Prüfung, Inspektion und Qualitätskontrolle einer Produktionslieferkette stattfinden, finden sehr schnell Relevanz in anderen Sektoren.
Rapidfit, ein Unternehmen für additive Fertigung, hat ein Horizontalarm-Koordinatenmessgerät (KMG) eingesetzt, um die Genauigkeit von kundenspezifischen Mess- und Haltevorrichtungen zu prüfen, die für den Einsatz in der Automobilfertigung hergestellt werden. Mit diesem Gerät hat Rapidfit Kosten und Vorlaufzeiten reduziert, indem es die additive Fertigung zur Herstellung von Werkstückaufnahmen nutzte, die zu Standardvorrichtungskomponenten hinzugefügt werden. Für Automobilhersteller und -zulieferer bedeutet diese Innovation, dass die Fahrzeugproduktion weiter rationalisiert werden kann, da Vorrichtungen mit größerer Funktionalität und besserer Wiederholbarkeit hergestellt werden können.
Häufig wird dies durch den Einbau komplexer Spannelemente mit Freiformkonturen erreicht, die durch konventionelle Bearbeitung hergestellt werden. Das ist teuer, zeitaufwendig und erzeugt viel Materialabfall. Eine andere Möglichkeit ist die Integration von intelligenten, schnell lösbaren Mechanismen, die das zu haltende Bauteil nicht beschädigen. Selbst bewegliche Elemente wie Scharniere können gedruckt werden, ebenso wie Merkmale wie Clips, Stifte und Löcher.
Zur Herstellung der Bauteile werden verschleißfeste Kunststoffe verwendet, manchmal mit Stahleinlagen oder Buchsen. Alternativ können Teile aus aluminiumgefülltem Nylonpulver hergestellt werden. Damit lassen sich robuste Elemente drucken, die anschließend mit einer Genauigkeit von ± 0,05 mm gefräst und gebohrt werden können.
Die Nutzer der Vorrichtungen sind hauptsächlich Hersteller von Kunststoff- und Verbundstoffkomponenten für Fahrzeuge, von relativ einfachen, leichten Gehäusen oder kleinen Blechteilen bis hin zu kompletten Karosserieteilen, Armaturenbrettern und Stoßstangen. Zu den Kunden gehören Automobilhersteller wie Audi, Bentley, Lamborghini und Volvo sowie wichtige Partner in der Lieferkette, wie Mecaplast und Valeo.
Kürzere Durchlaufzeiten vom Auftragseingang bis zur Lieferung der Vorrichtung, insbesondere bei komplexen Geometrien, sind das Ergebnis davon, dass keine Fräsmaschine programmiert werden muss, um typischerweise 90 Prozent des Materials von einem Aluminiumknüppel zu entfernen, oder Zeit und Kosten für die Herstellung eines Gussteils und dessen anschließende Bearbeitung aufgewendet werden müssen. Die Anwender erhalten mehr Zeit und Flexibilität für die Feinabstimmung ihrer Produktentwürfe und können trotzdem die Fristen einhalten.
Ein zusätzlicher Vorteil ist, dass die Positionierer und Konturen in der Regel nur halb so schwer sind wie ihre konventionell bearbeiteten Pendants, so dass die Vorrichtung leichter und für die Bediener weniger ermüdend ist.
Ein hohes Maß an Modularität wird durch die Verwendung von Standard-Halteelementen, wie z. B. der Aluquick-Reihe von Horst Witte, zur Unterstützung der kundenspezifischen 3D-gedruckten Locatoren gewährleistet. Das System ermöglicht eine einfache Modifikation durch einfaches Auswechseln der Elemente, so dass Vorrichtungen kostengünstig neu konfiguriert werden können, um Konstruktionsänderungen Rechnung zu tragen.
Die von Rapidfit angebotenen patentierten Produkte sind zweierlei Art: Messvorrichtungen dienen der Prüfung von Automobilkomponenten nach der Herstellung, um die Maßgenauigkeit zu überprüfen, während Haltevorrichtungen die Komponenten unterstützen, während sie in ein Fahrzeug eingebaut und mit Hilfe von KMGs oder anderen Messgeräten gemessen werden. Beide Typen ermöglichen ein umfassendes Management der Maßgenauigkeit, die für die Gesamtqualität der montierten Fahrzeuge entscheidend ist.
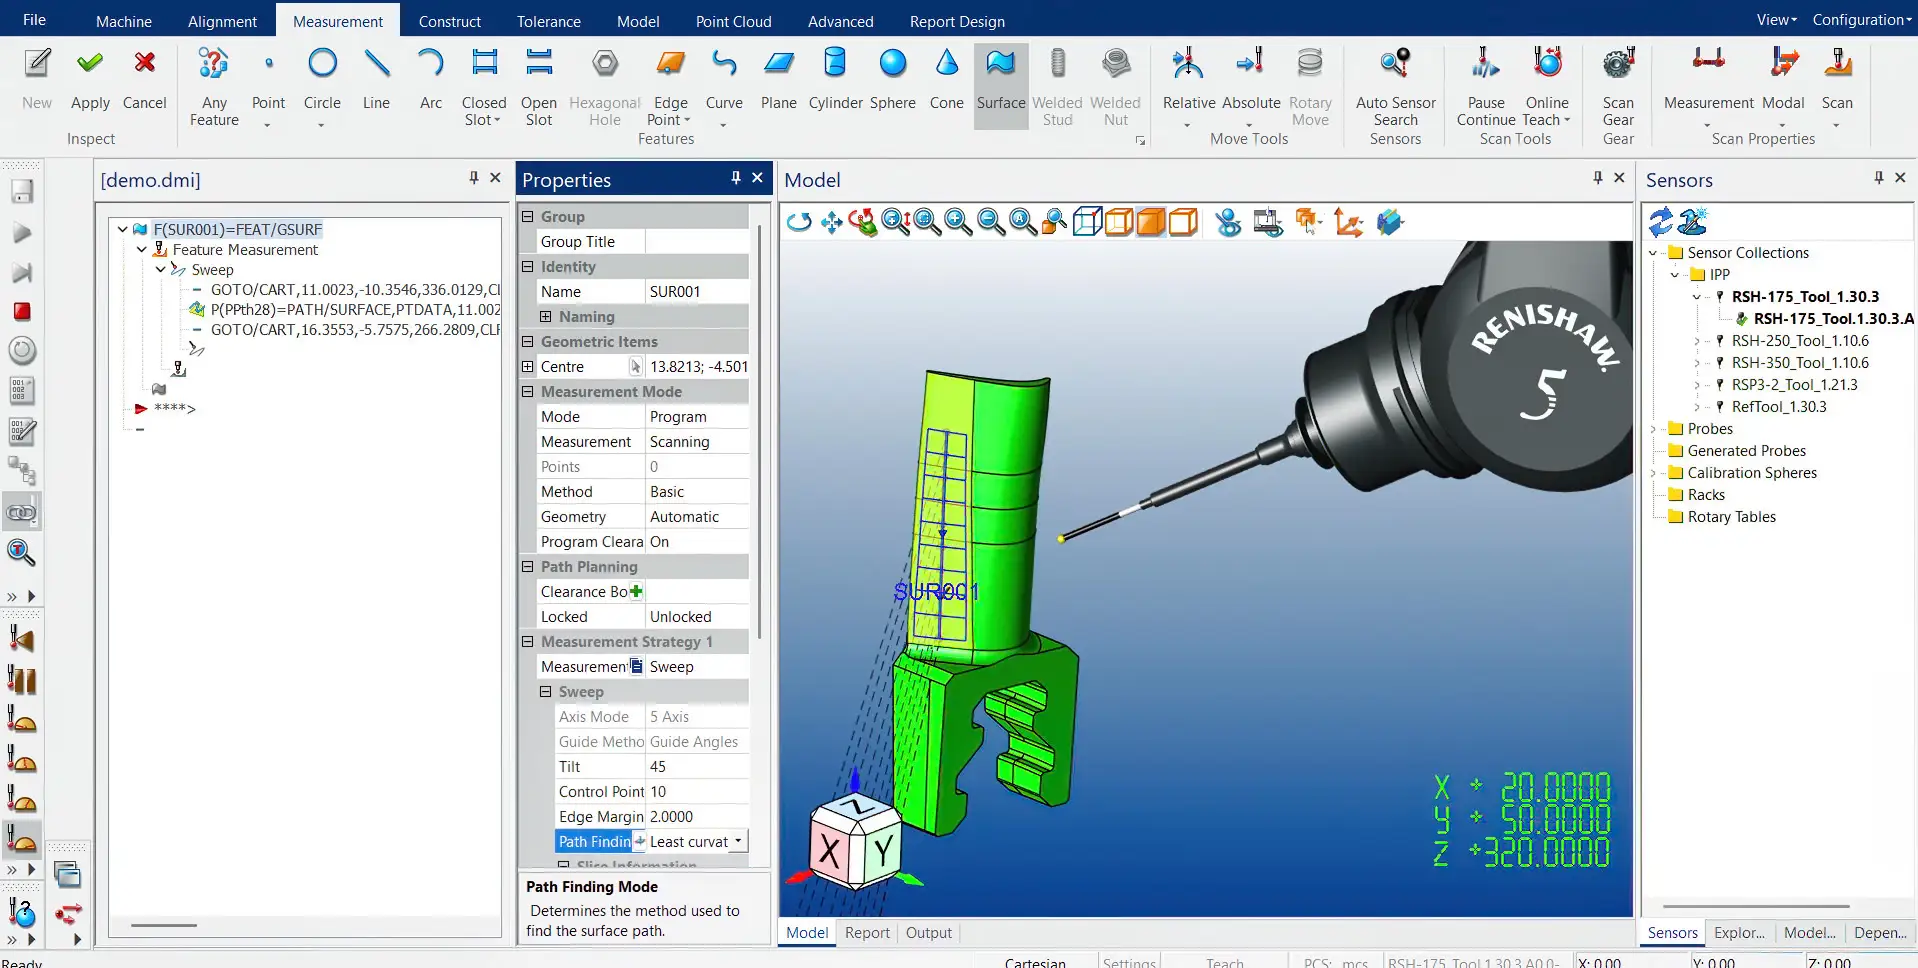
Genauigkeit ist entscheidend - Das wiederum bedeutet, dass die Qualitätskontrolle der Vorrichtungen entscheidend ist. Bei Rapidfit in Leuven, Belgien, war eine höhere Genauigkeit bei der Überprüfung der Kalibrierung von Vorrichtungen erforderlich. Um dies zu erreichen, wurde ein Horizontalarm-KMG HC90 40.16.16 von LK Metrology ausgewählt und zusammen mit der Multisensor-Programmier- und Analysesoftware CAMIO8 des Herstellers installiert. Das Koordinatenmessgerät ermöglicht einen nahezu uneingeschränkten Zugang zu seinem 4×1,6×1,6 Meter großen Messraum und verfügt über Keramikführungen und Luftlager für Stabilität bei hohen Geschwindigkeiten und Beschleunigungen.
Ein Renishaw PH10-MQ, ein motorisierter Teilapparat mit Innenbohrung und automatischer Messtasteraufnahme, sowie ein schaltender Messtaster TP200 und verschiedene Verlängerungsstangen waren ebenfalls Teil der Installation. Die HC90 ist in einem klimatisierten Messraum untergebracht und wird derzeit in einer einzigen Schicht betrieben.
Stefan Roeding, Marketingleiter bei Rapidfit, kommentiert: "Die Kunden akzeptieren die Messergebnisse nur, wenn sie den Geräten vertrauen, die sie erzeugen. Die Genauigkeit und Wiederholbarkeit des LK KMG ist für seine Größe sehr hoch. Es kann zwei unserer Vorrichtungen auf einmal messen, was zu einer hohen Produktivität in der Prüfabteilung führt.
"Die Installation der Maschine war ein großer Schritt nach vorn, um die Qualität unserer Produkte vor der Auslieferung zu sichern und kostspielige Nacharbeiten zu vermeiden", fuhr er fort.
CEO Filip Dehing fügte hinzu: "Mit einem weltweiten Vertriebs- und Supportnetz ist unser Unternehmen in einer idealen Position, um zu einem bevorzugten Partner für große Automobilunternehmen auf globaler Ebene zu werden und neue Möglichkeiten voll auszuschöpfen. All dies wird durch unser Engagement für hohe Qualität untermauert. Unsere Inspektionsabteilung mit dem LK Metrology CMM 'atmet' Genauigkeit und ist damit ein wichtiges Marketinginstrument, wenn Kunden und Interessenten uns besuchen."
Maximierung des KMG - Ein typisches Projekt bei RapidFit beginnt damit, dass der Kunde eine CAD-Zeichnung des aufzuspannenden Bauteils und Anweisungen dazu schickt, wie es für die gewünschte Anwendung eingespannt werden soll. Die Vorrichtung wird von einem der RapidFit-Konstrukteure virtuell in CATIA konstruiert, und die 3D-Locator-Elemente werden als STL-Dateien ausgegeben, damit sie durch additive Fertigung mittels Pulver-Laser-Sintern hergestellt werden können.
Nach dem 3D-Druck werden die Fixiervorrichtungen mit Standard-Halteelementen zusammengebaut und ein Messprogramm in CAMIO8 erstellt (offline oder sogar außerhalb des Standorts), wodurch das KMG für die Prüfung optimal genutzt wird. Da jede Vorrichtung anders ist, ist die einfache Programmierung auf Basis der ursprünglichen CAD-Datei ein entscheidender Vorteil.
Das Programm wird auf das LK HC90 übertragen und der Prüfzyklus wird ausgeführt, um zu überprüfen, ob alle Abmessungen der Vorrichtung innerhalb der Toleranzen liegen. Wenn Änderungen erforderlich sind, modifizieren die Techniker die Vorrichtung und führen den Zyklus erneut durch. Messprogrammänderungen können bei Bedarf schnell im Teach-Modus vorgenommen werden.
Die Durchlaufzeit für eine durchschnittlich komplexe Vorrichtung beträgt drei bis vier Wochen, wobei eine sehr komplexe Vorrichtung bis zu sechs Wochen dauern kann. Anschließend wird der Kunde zur Abnahme und Freigabe in den RapidFit-Messraum eingeladen.
Um Konturen schneller prüfen zu können, hat der Hersteller das KMG mit einem Nikon Metrology LC15Dx Laserscanner erweitert. Er ist mit den Messtastern austauschbar und beide werden von der CAMIO8-Software von LK unterstützt. Die Technologie bietet eine doppelt so hohe Auflösung wie kamerabasierte optische Systeme und eignet sich daher für die Qualitätskontrolle von RapidFit-Vorrichtungen für die Automobilindustrie. Sie ersetzt daher die relativ langsamen taktilen Prüfroutinen in den Teilen des Zyklus, in denen Freiformdaten erfasst werden.
Quelle: American Machinists

